EPOXY樹脂木作怎麼做?河流桌與樹脂小物的灌注、固化與打磨
木頭負責溫度,樹脂負責光,兩者之間靠的是耐心
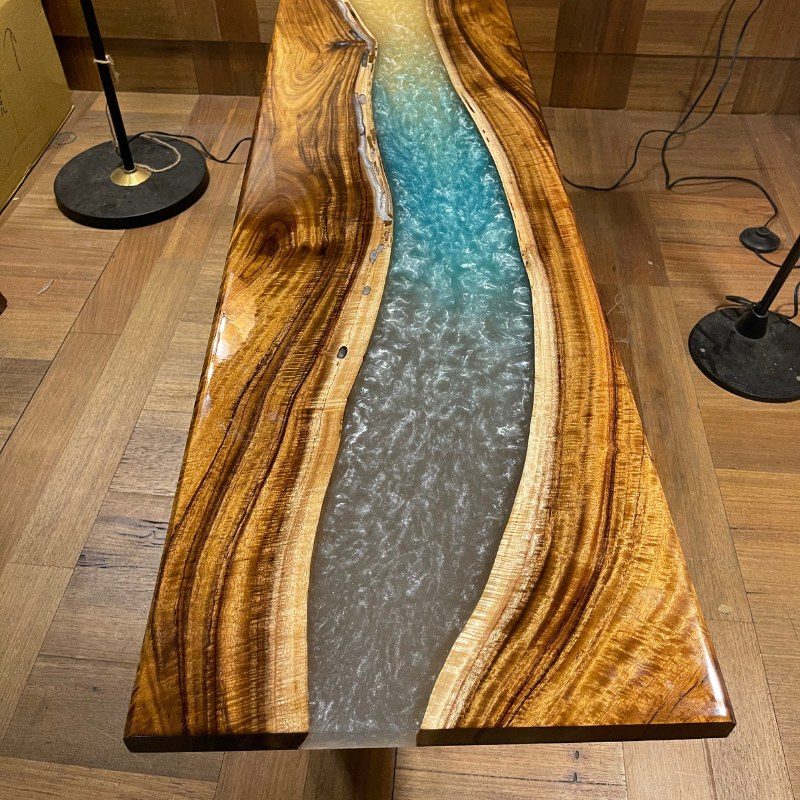
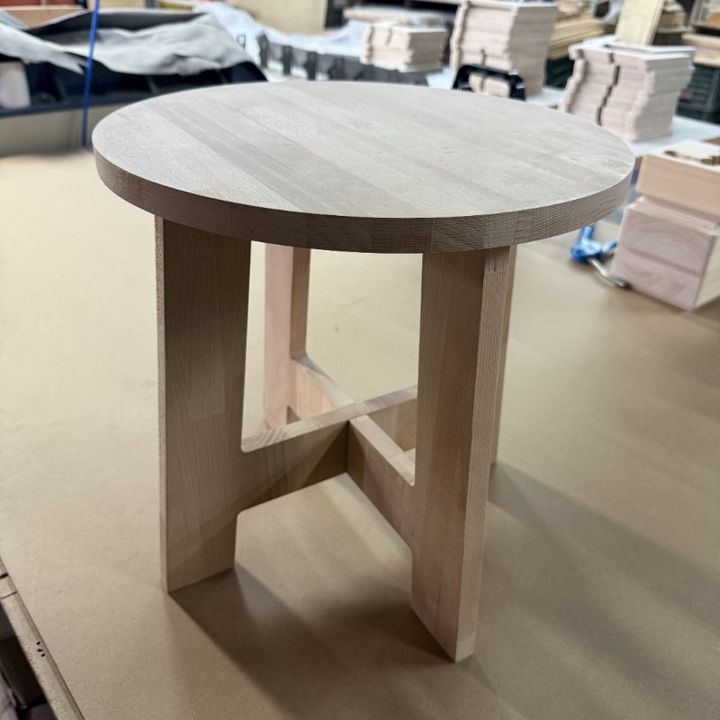
這幾年常看到一種木作:一塊實木中間流過一道透明、藍綠或帶點金屬光澤的「河」,或是木紋縫隙裡填滿了像海水一樣的顏色。這類作品叫 EPOXY 樹脂木作,EPOXY 就是環氧樹脂,由主劑和硬化劑兩種液體按比例混合,經過化學反應變成堅硬、透明的固體。官網上的〈環氧樹脂矮凳〉、〈格柵樹脂邊桌〉都是這種做法。它看起來像是倒一倒就好,實際上每一個步驟都有會失敗的地方,這篇把它從選樹脂、處理木頭、灌注、固化到打磨拆開來講。
第一件事是選對樹脂。環氧樹脂大致分兩類:一類是塗層型,黏度高、硬化快,一次只能塗幾公釐,適合桌面封層或做一層亮面;另一類是澆鑄型(也有人叫深灌型),黏度低、硬化慢,一次可以灌比較厚,河流桌這類厚板要用的是這一種。兩者不能混用的原因在「放熱」:樹脂硬化時會發熱,灌得越厚,熱越散不出去,溫度一高就可能黃變、起霧、龜裂,甚至冒煙。所以厚度大的作品通常會分層灌,每一層的厚度與間隔時間,一定要照樹脂廠商的說明,不同品牌差很多,不能憑感覺。
第二件事是木頭本身。木頭會隨濕度伸縮,如果含水率還不穩定就拿來灌,樹脂硬了以後木頭還在收縮,兩種材料之間就會拉出裂縫或脫層,這個原理可以參考〈木頭有生命?為什麼木材會因天氣變形〉。木頭表面也有很多細孔,裡面藏著空氣,樹脂一倒下去,空氣會一顆一顆冒出來,變成固化在裡面的氣泡。常見的做法是先用少量樹脂薄塗一層封住木頭表面,等它半乾再正式灌注。帶樹皮的原木邊,樹皮要清乾淨,不然日後樹皮脫落,樹脂也會跟著鬆動。
第三件事是模具和灌注。樹脂的流動性比水還好,模具只要有一點縫就會一路漏光,所以模具要用樹脂黏不住的材料,接縫全部封死。主劑與硬化劑的比例要照說明精準秤量,攪拌時要刮到桶壁和桶底,沒有拌勻的那一點,永遠不會硬。倒的時候慢慢來,讓樹脂沿著木頭流開,倒完用熱風槍在表面快速掃過,把浮上來的氣泡消掉。環境溫度也有影響:太冷,樹脂變稠,氣泡不容易跑出來;太熱,硬化太快,來不及消泡就定型了。
第四件事是等。表面摸起來不黏,只代表表面乾了,裡面還沒完全硬化;厚灌的作品要等上好幾天、甚至一週以上才適合加工,實際時間看樹脂種類和氣溫。太早脫模或太早上機器,板子可能慢慢變形,切削時樹脂也會軟軟地黏在刀上。這段時間沒辦法省,也是 EPOXY 作品的工期常比一般木作長的原因之一。
硬化之後才是木工廠的工作。灌完的板面一定不平,樹脂和木頭之間常有高低差,大面積通常會用 CNC 以大直徑的平刀一層一層把整片刨平,板子用真空吸附固定在機台上;尺寸小於 200×200mm 的小件吸附力不足,就要改用治具、架橋或留 0.5mm 底皮的方式固定。木頭和樹脂硬度不同,刀要夠利、轉速和進給要抓好,樹脂切削時一過熱就會軟化黏刀。外型、開孔、嵌燈的凹槽也適合交給 CNC,例如〈流動畫樹脂燈座〉的木底座,就是用 CNC 精修開孔來裝燈具五金。要記得銑刀是圓的,內角切不出直角,最小圓角半徑就是刀具半徑,設計時先把這點算進去。
最後是打磨和表面。樹脂要透亮,砂紙得一號一號往細的換,從粗號磨掉刀痕,再逐步換細,最後拋光;中間只要跳號,前一道的刮痕就會留在透明層裡,光一照就看得見。木頭的部分可以上油,也可以整面再做一層塗層保護。使用上要知道兩件事:環氧樹脂怕高溫,熱鍋直接放上去會留下痕跡;長時間曬太陽容易慢慢黃變,擺放位置最好避開直射的窗邊。
EPOXY 不一定要從一張大桌子開始。矮凳、邊桌、燈座、杯墊、托盤、展示小物,都能用同樣的方法做出木頭與樹脂交錯的效果,小件的樹脂用量少、固化風險低,也比較適合做成品牌禮品或少量批次。僑森在彰化的廠房從原木備料、CNC 加工、組裝到出貨一貫作業,小量訂單的塗裝也在廠內完成,地址是彰化市永芳路 631 號,電話 (04)763-7876。想做樹脂木作,把想要的尺寸、顏色、數量和一張參考照片告訴我們,就可以開始討論做法。
- 先選對樹脂|塗層型薄塗封面,澆鑄型才適合厚灌,厚度照廠商建議分層
- 木頭要穩定|含水率不穩,樹脂硬化後木頭還在縮,容易裂開脫層
- 封孔防氣泡|先薄塗一層封住木頭細孔,再正式灌注,氣泡少很多
- 固化不能急|表乾不等於硬化,厚灌要等數天以上才能上機加工
- CNC 整平成型|大平刀刨平高低差,開孔、外型、嵌燈凹槽一次到位
- 砂紙不跳號|逐級打磨再拋光,透明層才不會留下刮痕