木製燈罩怎麼做?透光、散熱與結構的取捨
木頭本身不透光,好看的木燈,是把光安排在對的地方
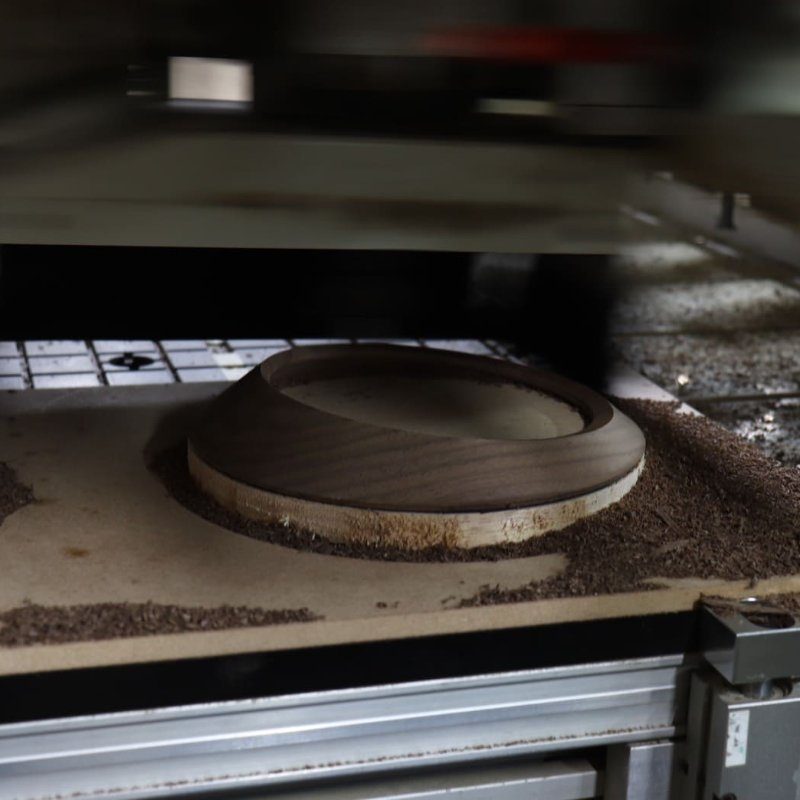
木製燈具吸引人的地方是溫度,但木頭不像紙或玻璃,一般厚度的實木幾乎不透光。所以做木製燈罩或發光木作,第一個問題不是造型,而是「光要從哪裡出來」。官網上的〈實木CNC訂製造型燈罩製程記錄〉與〈CNC圓形燈罩加工紀錄〉是用木頭做燈罩外殼,〈Hexglow感應發光桌蓋〉是實木拼接搭配樹脂導光,〈INFINIGLOW無限光效燈箱〉則是壓克力雷雕加上 LED。做法不同,背後要取捨的都是同樣三件事:透光、散熱、結構。
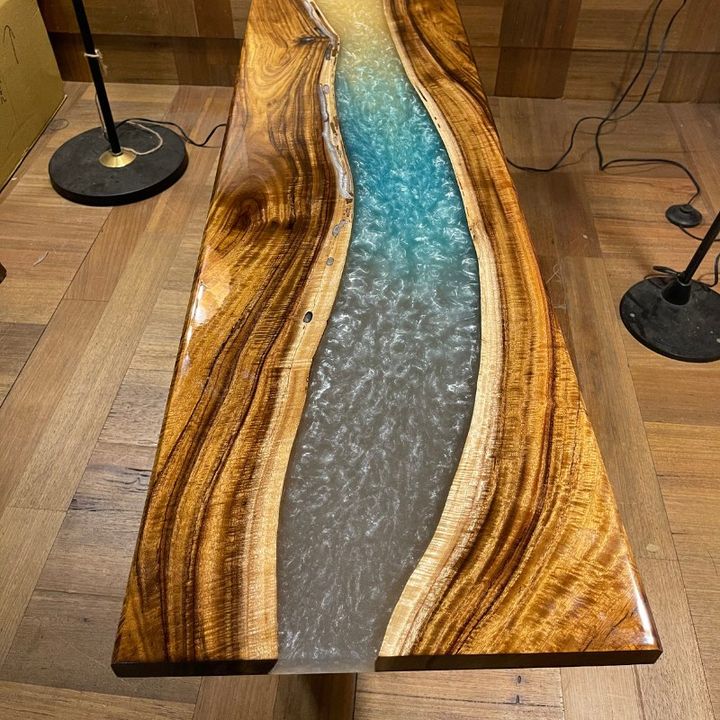
先講透光。常見的做法有三種。第一種是開口,光從開孔、鏤空圖案或格柵的縫隙出來,木頭負責遮、光負責畫圖案,開燈之後牆面和天花板會投出影子,這是木燈最有個性的地方。第二種是薄片,木頭削到很薄時會透出偏暖的光,通常用的是木皮這類極薄的材料,但越薄越脆,也越容易隨濕度翹曲,多半要貼在透光的底材上才撐得住。第三種是異材質,在木頭裡嵌入壓克力或樹脂當導光,木頭當框,光從透明的部分出來;樹脂的灌注與打磨可以參考〈EPOXY樹脂木作怎麼做?〉。
開口圖案要配合刀具來設計。用 CNC 銑鏤空時,銑刀是圓的,內角切不出直角,最小圓角半徑就是刀具半徑。例如用直徑 3mm 的刀,最細的縫就是 3mm,每個內角都會帶著半徑 1.5mm 的圓角。圖案越細,就得換越小的刀,小刀進給慢、容易斷,工時跟著上去。孔與孔之間留下的木條也不能太細,尤其是被切成短短一截、木紋又剛好跟它垂直的地方,很容易順著木紋裂開,所以排圖案時要一起考慮木紋的走向。
再來是散熱。木頭是可燃材料,設計燈罩之前要先決定光源。傳統鎢絲燈泡和鹵素燈發熱量大,LED 的發熱少得多,所以現在的木製燈具大多以 LED 為前提。不過 LED 的燈頭和驅動器還是會熱,封閉的木殼裡熱散不出去,一方面會縮短 LED 壽命,另一方面木頭長期被烘烤,會越來越乾、收縮甚至變色。比較穩當的做法是:燈泡和木頭內壁之間留出距離,上方留氣孔讓熱空氣往外走,並照燈泡與燈座的規格來配。電線、燈座、開關這些電器零件要選用合格的燈具配件,不要因為外殼好看就省掉。
結構與加工是第三件事。造型燈罩常是從一塊實木方塊銑成中空曲面。CNC 的做法是先用平刀分層下刀開粗,把大部分木料挖掉,再用球刀沿著曲面精修,行距越細表面越光滑,但工時也越長,這部分在〈立體造型是怎麼銑出來的?〉有詳細說明。中空的殼要內外兩面都加工,翻面之後工件已經變薄,固定方式要重新想:平常用真空吸附把工件吸在機台上,但尺寸小於 200×200mm 的小件吸附力不足,就要改用治具、架橋或留 0.5mm 底皮。壁越薄,燈越輕、越好散熱,可是加工時振動也越明顯,容易崩邊,厚薄之間要抓平衡。
木頭還會動。木材沿年輪方向和半徑方向的收縮程度不一樣,一整塊實木挖成的圓殼,經過幾次季節乾濕,可能慢慢變成橢圓,甚至裂開;燈具本身又常處在微熱的環境,含水率會再往下掉。所以要選含水率穩定的料,較大的燈罩常用多塊木料拼接,讓木紋方向互相抵消。木頭和壓克力、樹脂這類異材質的接合處,要留伸縮餘量,不要卡死,原理可以參考〈木頭有生命?為什麼木材會因天氣變形〉。
想做一盞木燈或一組發光陳列件,建議先從光源規格開始談:用什麼燈泡、多大、要不要調光、放在桌上還是吊在天花板。這些答案決定了木殼要開多少口、留多厚、熱從哪裡出去,造型才有辦法往下定。僑森在彰化的廠房從原木備料、CNC 加工、組裝到出貨一貫作業,小量訂單的塗裝也在廠內完成,地址是彰化市永芳路 631 號,電話 (04)763-7876。把造型草圖、尺寸和打算使用的燈具規格告訴我們,就能一起找出做得出來、也用得安心的版本。
- 先決定光從哪出來|開口鏤空、薄木透光、嵌入壓克力或樹脂,三種做法效果不同
- 圖案配合刀具|內角最小圓角等於刀具半徑,3mm 刀就切不出比 3mm 更細的縫
- 留意木紋方向|鏤空之間的短木條若與木紋垂直,容易順紋裂開
- 光源先選 LED|發熱比鎢絲燈泡低得多,再配合留距離與上方氣孔散熱
- 薄殼分層加工|平刀開粗、球刀精修,翻面後重新規劃固定方式
- 預留木材伸縮|選含水率穩定的料,異材質接合處不要卡死