立體字與字體板怎麼做?招牌木作的字體、厚度與固定方式
字好不好看,一半在設計,一半在刀子走不走得進去
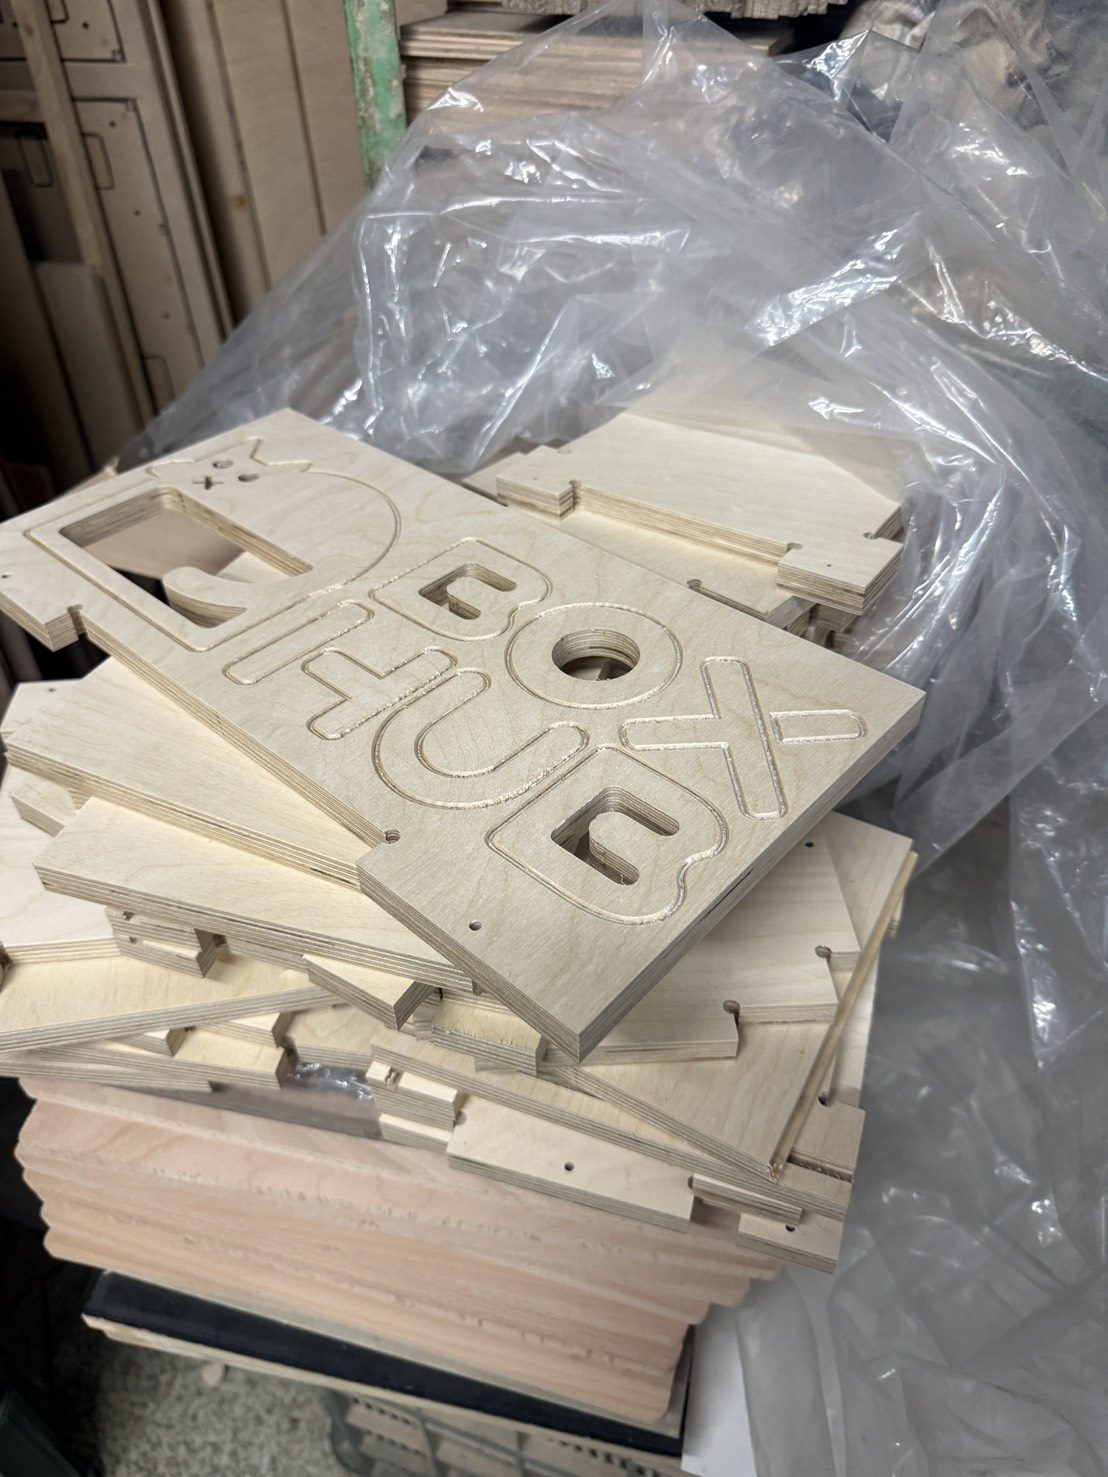
店名要上牆,木頭是很多咖啡廳、選物店與工作室會考慮的材料。不過「木頭招牌字」其實有兩種完全不同的做法:一種是字體板,字留在一整塊板子上,用下凹雕刻或整個鏤空切穿來呈現;另一種是立體字,把每個字單獨切下來,一顆一顆固定到牆上。兩種做法在字體選擇、板材厚度與固定方式上的考量都不一樣,先分清楚要哪一種,後面的討論才不會繞路。
先談字體,這是最常在圖面階段卡住的地方。CNC 是用旋轉的銑刀沿著字的輪廓走,銑刀是圓的,所以內角切不出真正的直角,最小圓角半徑就等於刀具半徑:用直徑 6mm 的刀,內角半徑是 3mm;換成直徑 3mm 的刀,半徑縮到 1.5mm。圓潤的字型幾乎不受影響,但襯線字的尖腳、書法字的收筆、筆畫很多的中文字,字一縮小,刀子就走不進筆畫之間的縫。換更細的刀可以解決一部分,代價是每一刀吃得淺、走得慢,工時跟著拉長。所以同樣一個 Logo,做 60 公分寬和做 15 公分寬,難度差很多。
鏤空字還有一個容易忽略的問題:字裡面的「島」。像「口」「回」「日」或英文的 O、A、B,中間那一塊和外面的板子沒有相連,整個切穿就會掉下來。處理方式有三種:改成不切穿的下凹雕刻;在筆畫上留幾個小連接點,做成像噴漆模板那樣的斷筆字;或是背後再襯一片底板,把掉下來的島貼回原位。三種出來的樣子不同,最好在定稿前就選定。
再來是厚度。字體板常見的是 9mm、12mm、18mm 這幾種板厚,越厚鏤空之後的陰影越深、立體感越好,但厚料要分層下刀,細筆畫配上深度又需要細長的刀,刀越細長越容易震動,邊緣就不夠乾淨。立體字則要反過來想:字太薄容易翹、也沒有地方藏固定件;字夠厚,背面才有空間埋螺柱或掛件。筆畫最細的地方能不能撐住這個厚度,是打樣時要看的重點。
單獨切下來的立體字,在加工時還有固定的問題。僑森用的是三軸 CNC,工件靠真空吸附固定在檯面上,尺寸小於 200×200mm 的小件吸附力不足,刀子一吃料就可能移位。小字通常用架橋(留幾個連接點、加工完再切開修平)、專用治具,或是底部留約 0.5mm 的底皮,最後整片取下再磨掉。連接點的痕跡要手工修,字越多、越小,後段的打磨時間越可觀。
材料方面,多層夾板平整穩定,切開後的層積斷面本身就是裝飾,官網上的〈字體板訂製〉就是樺木夾板做的品牌字,板材特性可以參考〈樺木夾板是什麼〉。用實木則要留意木紋方向:細筆畫如果橫跨木紋,受力容易沿著紋路斷;而且木材會隨濕度伸縮,大尺寸的實木字體板要留伸縮餘量。如果字很小、筆畫很細,其實不一定要用銑刀,改用雷射在板面上刻出來可能更合適,兩者的差別見〈木材雷射雕刻怎麼選〉。要放在會日曬雨淋的地方,表面處理與材料都要另外討論,詢問時請先說明安裝位置。
最後是固定方式。字體板是一整塊,可以直接鎖牆、背面加裝掛件,或結合層架做成陳列牆。立體字是一顆一顆上牆,最麻煩的是對位:字距歪一點,整排就不對勁。實務上常用 1:1 的定位模板,先把模板貼在牆上、標好每個固定點再鑽孔;切完字剩下的那張板子,本身就是現成的定位模板。固定件可以用背面的螺柱插入牆面,也可以加墊柱讓字離牆幾公分,燈光一打就有陰影。牆面是水泥、木板還是輕隔間,會決定能用哪一種,這點請在一開始就告訴工廠。
一塊招牌字要做得順,圖面比什麼都重要:請準備向量檔,文字先轉成外框,並註明成品寬度、想要的厚度與安裝的牆面。僑森在彰化的廠房從備料、CNC 加工到出貨一貫作業,小量訂單的塗裝也在廠內完成,拿到檔案後會先看筆畫最細的地方刀子走不走得過,再和你討論字體要不要微調。把 Logo 檔、尺寸和牆面照片傳給我們,就可以開始談。地址是彰化市永芳路 631 號,電話 (04)763-7876。
- 兩種做法先分清楚|字體板是字留在整塊板上,立體字是每個字單獨切下再上牆
- 內角帶圓弧|銑刀是圓的,最小內角半徑等於刀具半徑,字越小越要留意細筆畫
- 鏤空字的島|口、回、O、A 中間會掉,可改下凹雕刻、留連接點或加襯底板
- 厚度看筆畫|板越厚陰影越深,但細筆畫配深度需要細長刀,要靠打樣確認
- 小字固定有方法|小於 200×200mm 吸附力不足,用架橋、治具或留 0.5mm 底皮
- 上牆靠定位模板|1 比 1 模板先標固定點再鑽孔,切字剩下的板子就是現成模板