木製相框與框體零件量產怎麼做?一體成型、斜接與嵌合槽的取捨
框做得好沒人特別注意,做不好一眼就看得出來
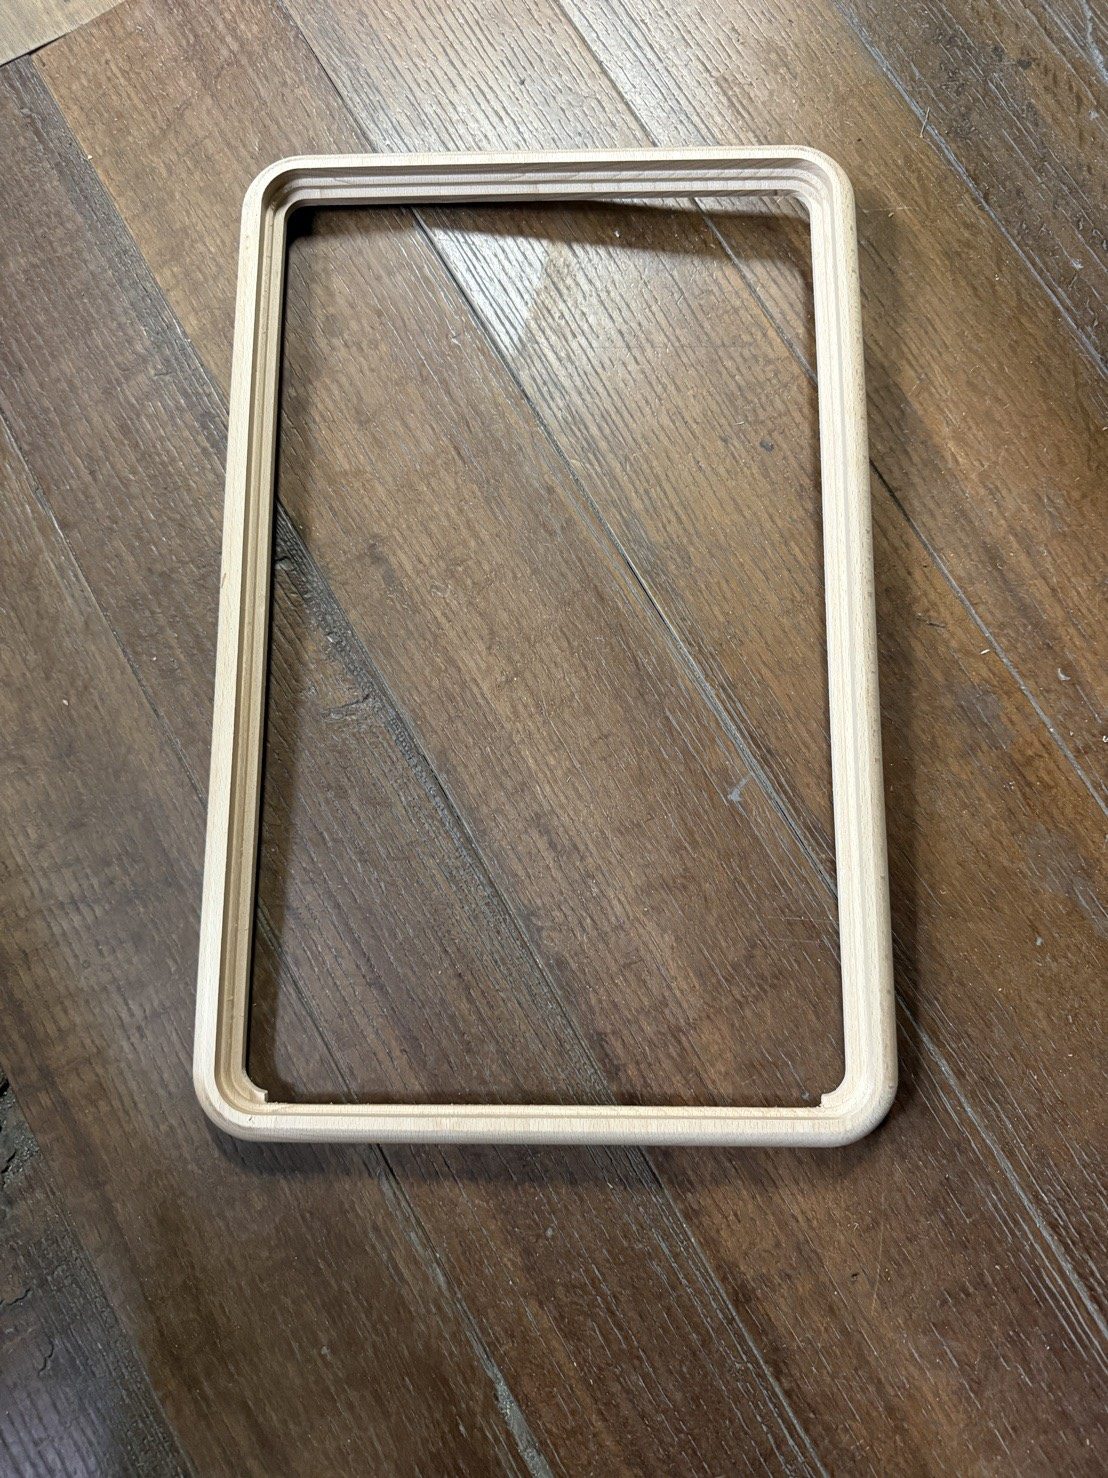
框很少是主角。面板的外框、鏡框、燈具框、電子產品的木質邊框,或是托盤與收納盒的框體結構,裝上去之後使用者看的是裡面那片面板,不是框。可是框的接縫歪了、四角圓弧大小不一、嵌槽深淺不同讓面板裝進去會晃,整件產品的印象就跟著掉下來。這篇整理木製框體零件量產時,幾件最好在打樣前決定的事。
第一個要決定的是一體成型還是四根斜接。斜接是把四根料的端面切成 45 度對接,省料,斷面細長的大框幾乎都這樣做;代價是四個角都要對齊,每個角差一點點累積起來就會在角上看到開口,而且四根料的木紋走向與顏色深淺不同,一批做下來不容易支支相同。一體成型是從一塊板直接銑出整支框,沒有接縫,四角可以做大 R 圓角連續過渡,一致性好得多;代價是中間挖掉的就是廢料,框越寬、內孔越大越明顯。尺寸不大、外觀要求連續的框適合一體成型,大而斷面細的框斜接比較合理。這個取捨要在打樣前決定,兩種做法的備料方式完全不同。
第二件是嵌合槽。框的工作是裝東西,內緣要銑出階梯狀的嵌合槽,讓面板、玻璃或其他元件精準卡入,組裝時不必再修。槽的寬度和深度要配合實際元件的厚度,而元件本身也有公差,所以打樣時最好把要裝進去的東西一起帶來,或給實際量過的尺寸,不要只給圖面上的標稱值。還有一個銑削的先天限制:銑刀是圓的,凹角最小只能做到刀具半徑的圓角,做不出真正的直角;想要尖角,得讓元件的角先倒掉一點,或換更小的刀分次加工,而小刀吃得淺、走得慢,工時會增加。
第三件是框這種細長件怎麼固定。僑森用三軸 CNC,平常靠真空吸附固定工件,但框的斷面窄、接觸面積小,尺寸小於 200×200mm 吸附力就不夠,刀子一吃料就可能讓工件移位。常用的做法有兩種:做專用治具把料卡在固定位置,或者外形不切穿、底部留約 0.5mm 底皮,整片取下後再磨掉。一張板上可以排好幾支框一起加工,排版時要讓同一批框的木紋走向一致,成品放在一起才整齊。細長小件的固定方式,〈木製居家小物代工怎麼做?〉那篇說明得更完整。
第四件是量產真正的重點:一個框做得好不算,一百個一樣才算。每一個圓角的弧度、每一道嵌槽的深度都由同一支程式決定,不靠手感。刀庫可以掛 8 支刀,開粗、挖槽、修邊、倒圓角能在同一次架機裡連續換刀完成,工件不必拆下來重新定位,一批的尺寸才會一致。樣品定案後,加工程式和治具會留存下來,下一批追加不必從頭跑定位和試切。官網上的〈山毛欅實木外框〉就是這樣做出來的一批框體零件。
木料和尺寸也要先談。山毛櫸木質細緻均勻、硬度適中,淺米色乾淨溫潤,搭深色或淺色的面材都不突兀,所以框體零件常用它。加工以 4×8 尺板材(約 122×244 公分)為基準,長寬超過可以拼接,厚度不夠可以多層疊合。另外異材質要注意:木頭會隨濕度伸縮,玻璃和金屬不會,所以框和面材是不同材質的時候,嵌槽要留伸縮餘量,卡得太緊乾燥季節可能被撐裂,太鬆又會晃。
流程上先提供圖面與斷面需求,我們開版打樣,確認後進入批量生產。打樣通常會收費,確定量產會有折扣。打樣要確認的是斷面合不合、嵌槽鬆緊、木紋走向和角要怎麼處理,這些都是量產才會被放大的事。打樣該準備什麼,可以參考〈產品開發要不要先打版?〉。交期依品項、數量與加工方式討論後確認。塗裝可依需求討論。也可以接受客人自備木料,要先看過料況。
僑森在彰化的廠房以三軸 CNC 加工實木框體零件,替品牌與製造客戶生產面板框、鏡框、燈具框,從單件打樣到批量供貨都能配合。第一次合作先收一半訂金,長期合作可以再討論;可以開立發票,開發票需另外加稅;可以來廠自取或安排貨運。把圖面、斷面需求,還有要裝進去那個元件的實際尺寸給我們,就可以開始討論。地址在彰化市永芳路 631 號,電話 (04)763-7876。
- 一體成型或斜接|一體成型沒接縫、四角可做大 R 連續過渡但費料,斜接省料卻要對四個角,打樣前先定
- 嵌合槽配實物|內緣銑階梯狀嵌槽讓面板、玻璃精準卡入,打樣時把元件實物或量過的尺寸一起給
- 內角是圓的|銑刀最小內角半徑等於刀具半徑,要尖角得讓元件先倒角或換小刀分次加工
- 細長件要治具|斷面窄、小於 200×200mm 吸附力不足,用治具或留 0.5mm 底皮,一張板排多支木紋走向一致
- 一次架機完成|刀庫可掛 8 支刀,開粗挖槽修邊倒圓角連續換刀不重新定位,一批嵌槽深度才一致
- 追加不必重跑|樣品定案後加工程式與治具留存,下一批追加直接接上