木柄訂製怎麼做?握感、木紋方向與表面處理的取捨
一支好握的木柄,是手、木頭與用途三方談妥的結果
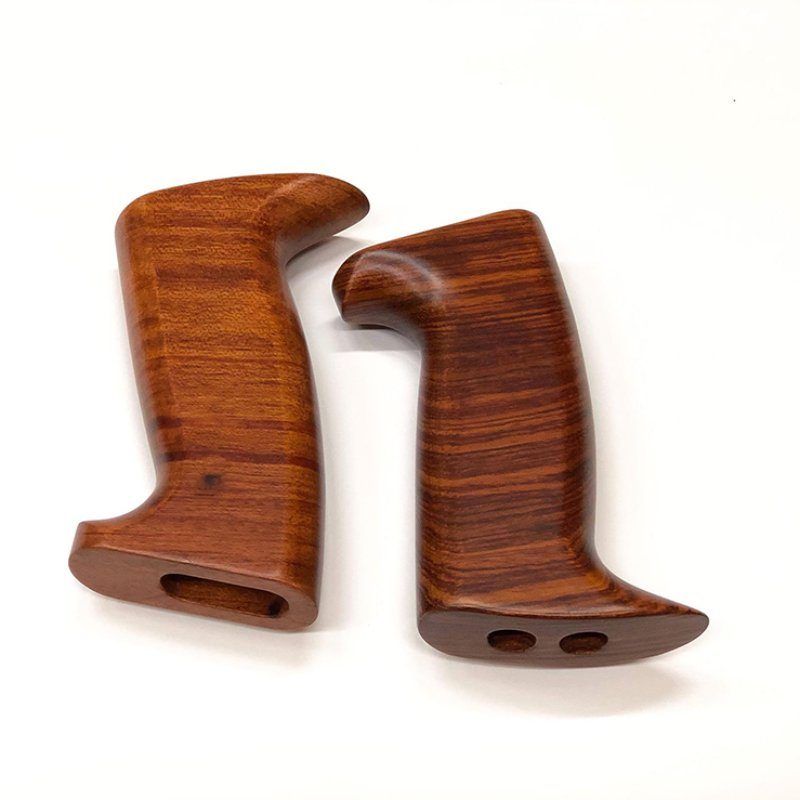
刀柄、雕刻刀、廚房鍋鏟、抽屜拉柄、洞洞板掛柄……木柄是很多產品裡最常被手碰到的地方。產品本身再好,只要柄握起來卡手,或用半年就鬆脫、裂開,使用者記得的就是這支柄。訂製木柄時,大家通常先想造型和木種,但真正決定好不好用的,是三件比較少人講的事:握感的尺寸、木紋的方向,以及表面處理的選擇。
握感先從手和用力方式開始。需要整隻手握緊出力的工具柄,斷面直徑多落在 30~40mm 之間,太細握不穩、手指容易痠;只用指尖捏著的雕刻刀、筆刀,20mm 上下反而好控制。斷面形狀也有影響:正圓的柄轉動順手,但用力時容易在手裡打滑;略扁的橢圓或帶一點稜角的斷面,手不用看就知道刃口朝哪邊,所以刀柄多半這樣設計。家具拉柄是另一套邏輯,先看孔距,常見的拉手孔距有 96mm、128mm、160mm,都是 32 的倍數;訂製前先量好門片上既有的孔,新柄就不必重新打孔。最省事的做法,是拿一支你覺得順手的柄來,或用黏土捏出大概的形狀,量起來比用文字描述準確得多。
木柄壞掉,最常見的不是磨損,而是順著木紋裂開。木頭順紋方向強、橫紋方向弱,所以木紋應該沿著柄的長度走。如果備料時木紋是斜的,也就是纖維從柄的一側斜斜跑到另一側,受力時就會沿著那條斜線劈開,這種斜紋在細長的柄上特別危險。要承受敲擊或撬動的工具柄,下料時要挑紋理通直的料,避開節眼與裂紋;純裝飾或輕度使用的拉柄,才有比較多空間去挑漂亮的花紋。木種方面,傳統工具柄常用梣木這類韌性好的硬木,胡桃木、山毛櫸則常見於刀柄與廚具,密度夠、手感溫潤。官網上的〈各類木柄訂製〉可以看到不同造型的木柄成品。
木柄是典型的立體曲面小件。僑森用三軸 CNC 加工,平常以真空吸附固定工件,但木柄又細又長,寬度遠小於 200×200mm,直接吸附吸不住,會改用治具夾持,或在一塊大板上排好多支柄、留 0.5mm 底皮相連,切完再分開修邊。立體握把通常正反兩面各加工一次,靠定位孔對齊翻面;曲面先用平刀開粗,再用球刀精修,行距越細表面越光滑,工時也越長,最後再用手工砂磨把刀痕修順。CNC 的好處是同一個造型可以一支一支做到一樣,小量也能維持一致。要注意的是銑刀是圓的,凹進去的轉角最小只能做到刀具半徑的圓角,需要尖角的造型要事先說明。
很多木柄還要和金屬結合:刀刃的柄腳、工具的套管、拉柄的螺絲。木頭會隨濕度伸縮,金屬不會,兩者接合時要留伸縮餘量。孔開得太緊,乾燥季節木頭收縮時容易被撐裂;開得太鬆,用沒多久就開始晃。柄腳整支貫穿、只插入一段,或用金屬套筒包覆,每種做法的開孔方式都不同,最好把五金實物或規格一起提供,孔位與深度依實物決定,而不是照目錄上的尺寸去猜。
握感的最後一哩是表面處理。上油會滲進木頭,保留木紋的觸感,握起來溫潤不滑,手汗多也不容易打滑,缺點是要定期補油;噴漆會在表面形成一層膜,好清潔、防水性佳,但握久了偏滑,常摩擦的位置也會慢慢磨出亮面。所以長時間握在手裡的工具柄、刀柄多半選上油;拉柄、裝飾柄或需要常擦拭的用品,可以考慮漆面。會接觸食物的器具,塗料要選適合接觸食物的種類。各種處理方式的完整比較,可以參考〈木作表面處理怎麼選?〉。
木柄不大,卻是使用者每天握在手裡的地方。僑森在彰化的廠房從原木備料、CNC 加工、組裝到出貨一貫作業,小量訂單的塗裝也在廠內完成,刀柄、工具柄、家具拉柄、造型木柄都可以討論,單件起訂,也能配合包裝與量產出貨。有想做的木柄,給我們一張草圖、一支參考用的柄,或五金的實物與尺寸,告訴我們它會怎麼被握、用在哪裡,我們再一起決定木種與做法。地址在彰化市永芳路 631 號,電話 (04)763-7876。好握的柄,是量出來、選出來的,不是猜出來的。
- 握感先看尺寸|出力的工具柄斷面約 30~40mm,指尖操作的刀具 20mm 上下
- 斷面決定方向感|略扁或帶稜角的斷面不易在手中轉動,刀柄常這樣設計
- 木紋順著柄走|挑通直的料,避開斜紋、節眼與裂紋,受力時才不會順紋劈開
- CNC 一致成型|細長小件用治具或留底皮固定,正反面對位加工再手工砂磨
- 金屬接合留餘量|孔位依五金實物決定,預留木材伸縮空間,避免撐裂或鬆動
- 表面處理看用途|常握的柄多選上油防滑,常擦拭的用品可考慮漆面