卡榫家具怎麼做?無螺絲組裝的結構原理、鬆緊與木材伸縮
不靠螺絲站得穩,靠的是力往哪裡走
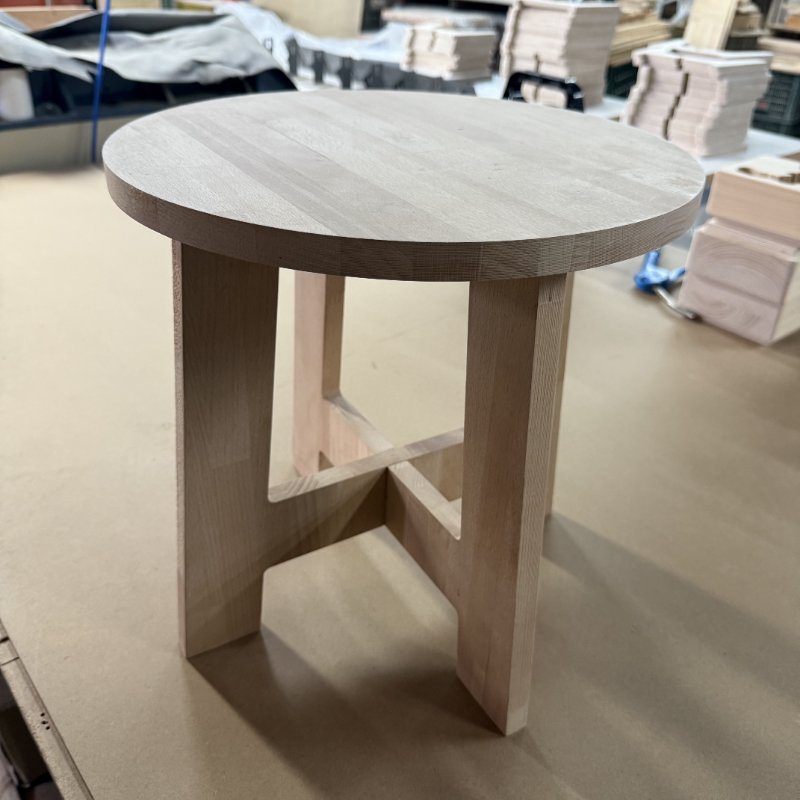
「不用一根螺絲就能組起來」是卡榫家具最吸引人的地方:搬家時拆成幾片平板,到了新家插回去就能用;擺攤、快閃店收攤時,一個人十分鐘就能打包。但卡榫做得好不好,差距非常大。做得好的,越坐越穩;做不好的,第一個月就開始晃,或是插得進去卻再也拔不出來。差別不在木頭貴不貴,而在設計時有沒有想清楚三件事:力往哪裡走、鬆緊怎麼抓、木頭會怎麼動。
先說原理。螺絲是靠「鎖緊」把兩塊木頭壓在一起;卡榫則是靠「形狀」互相擋住,讓零件只剩一個方向可以動,而那個方向剛好是組裝時插進去的方向。所以設計卡榫時第一個要問的是:使用時的重量,會不會剛好往拔出來的方向拉?一張卡榫桌,桌面壓下來的重量應該讓榫頭「坐得更深」,而不是把它往外推。人坐上椅子、東西放上層板,力都是往下,只要插入方向是由上往下,重量就會替你把結構壓緊。反過來,如果某個零件是水平插入、又要承受往外拉的力,那個位置就需要加一道擋塊、楔子,或乾脆改用五金。
第二個是鬆緊。榫槽和板厚之間要留多少空隙,決定了這件家具是「好組又穩」還是「晃」或「卡死」。太鬆會晃,太緊則組裝時要用槌子敲,敲幾次邊緣就崩了。這裡最常被忽略的是:板材標示的厚度不等於實際厚度。標示 18mm 的夾板,每一批量起來都可能差零點幾毫米,同一張板的不同位置也不一定一樣厚。所以正確的做法是先量這一批板的實際厚度,再決定槽寬,而不是照圖面上的標稱尺寸直接切。要常常拆裝的零件,空隙可以留稍微寬一點,換取好插好拔;要固定不動的,就抓緊一點。CNC 加工的好處是同一批零件尺寸一致,A 桌的腳可以插進 B 桌的面,不必一件配一件。
第三個是木頭會動。木材會隨濕度膨脹收縮,而且主要發生在橫紋方向,也就是垂直於木紋的寬度。夏天潮濕時插得剛剛好的榫頭,冬天乾燥可能就鬆了;冬天組好的結構,到了梅雨季可能卡到拆不開。這也是很多卡榫家具選用夾板的原因:夾板的木皮一層橫、一層直交錯膠合,各方向的伸縮互相牽制,尺寸比實木穩定得多。用實木做卡榫也可以,但槽的方向、榫頭的寬度都要考慮木紋,伸縮的餘量要比夾板多留一些。木材為什麼會變形,可以參考〈木頭有生命?為什麼木材會因天氣變形〉。
還有幾個加工上的細節。CNC 的銑刀是圓的,內角切不出直角,最小圓角半徑等於刀具半徑;方正的板子要插到底,槽的內角通常會多切一個讓刀的小圓孔,不然板子的直角會被圓角頂住,永遠差一點插不到底。槽開在板子邊緣時,槽底到板邊要留足夠的木料,實木順著木紋方向留得太短,受力時很容易沿著紋路裂開。外露的榫頭邊緣稍微倒角,組裝時比較好對位,也不會刮手。
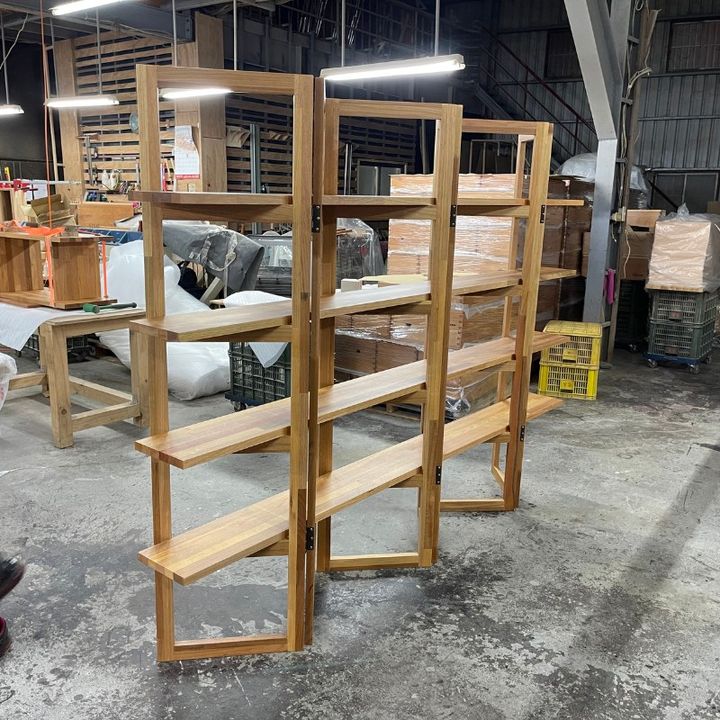
最後是什麼情況不適合只靠卡榫。長期承受大重量的櫃體、會被反覆拖動的桌椅、戶外日曬雨淋的木作,單靠卡榫容易隨著時間鬆脫,這時可以把卡榫當成定位,再搭配少量膠合或隱藏式五金,兼顧好組裝與耐用。要在展場這類短期場合使用、重點是快速進撤場的,可以另外看〈展場木作怎麼規劃?短期使用、快速組裝的設計邏輯〉。
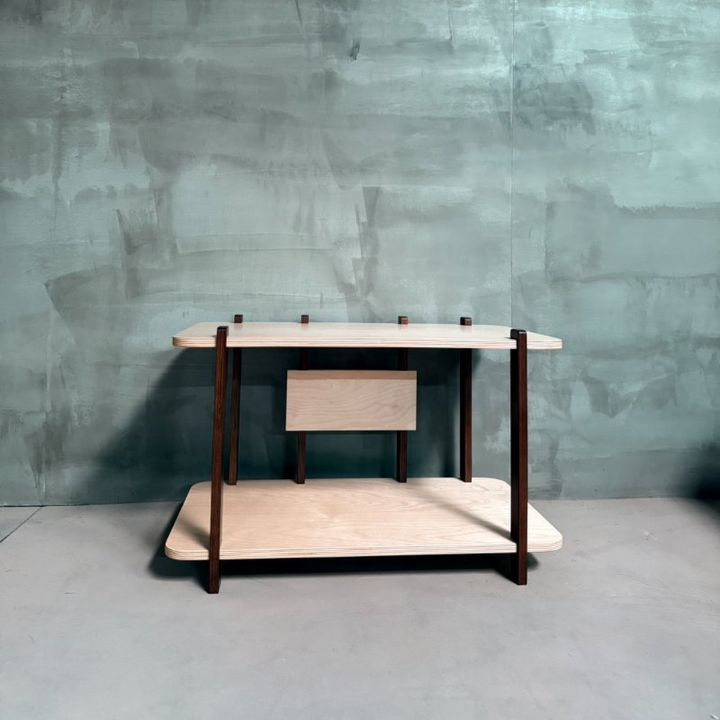
卡榫做得好,拆裝幾十次仍然穩固,它考驗的不是花了多少料,而是每一刀切在哪裡。官網上的〈無螺絲卡榫圓椅〉與〈夾板卡榫展示桌〉,都是不用螺絲就能組起來的結構。僑森在彰化的廠房從原木備料、CNC 加工、榫接組裝到出貨一貫作業,小量訂單的塗裝也在廠內完成,地址是彰化市永芳路 631 號,電話 (04)763-7876。想做一件能拆能裝的家具或展示道具,把尺寸、用途、預計拆裝的頻率告訴我們,附一張草圖或參考照片,就可以開始討論結構怎麼設計。
- 力往插入方向走|使用時的重量要讓榫頭坐得更深,而不是往拔出的方向拉
- 先量實際板厚|標稱 18mm 的板每批都可能差零點幾毫米,槽寬依實測決定
- 鬆緊看用途|常拆裝的留寬一點好插拔,固定不動的抓緊一點避免晃動
- 預留伸縮餘量|木材橫紋方向隨濕度伸縮,夾板比實木穩定,實木要多留餘量
- 內角讓刀孔|銑刀內角有圓角,槽角多切小圓孔,方正板材才插得到底
- 卡榫也能搭五金|重載、常拖動或戶外使用時,卡榫定位再配少量膠合或隱藏五金